Na stali wygrywa to oznaczenie, które przeżyje ostatni etap procesu

Wyrób stalowy przechodzi cięcie, spawanie, trawienie, cynkowanie i powłokę lakierniczą. Każdy z tych etapów zabiera kolejny sposób znakowania. Pytanie nie brzmi, czym nanieść kod, tylko co jeszcze da się odczytać na końcu — i to jest pytanie, na które odpowiada się próbą, a nie kartą katalogową.

Zobacz znaczniki DPM
TERMIN / CZEGO SIĘ SPODZIEWAĆ

Przy stali wymaganie częściej przychodzi od odbiorcy niż od przepisu

Cyfrowy paszport produktu wprowadza rozporządzenie (UE) 2024/1781 w sprawie ekoprojektu dla zrównoważonych produktów, czyli ESPR. Dla stali akt delegowany był w planie prac na 2026, a zgodność szacuje się na okolice 2028 — przy czym akt nie został jeszcze przyjęty, więc datę traktujemy jako orientacyjną. Jedynym twardym terminem w całym harmonogramie pozostaje 18 lutego 2027 dla wybranych typów baterii.

Natomiast stal ma w tej układance pozycję szczególną: rzadko bywa wyrobem końcowym. Częściej jest komponentem w czyimś paszporcie — w maszynie, w konstrukcji, w pojeździe. Dlatego pierwsze realne wymagania w tej branży pojawiają się zwykle nie w dzienniku ustaw, tylko w specyfikacji od odbiorcy, który sam ma termin i potrzebuje danych o Waszym wyrobie. Warto być na to gotowym wcześniej, niż wymusi to umowa.

SEDNO / GDZIE GINIE OZNACZENIE

Każdy etap obróbki zabiera jeden sposób znakowania

Poniżej to, co widzimy na halach: cztery typowe metody i moment, w którym każda z nich przestaje być czytelna. Nie jest to krytyka etykiet ani nadruku — każda z tych metod jest dobra w swoim miejscu. Rzecz w tym, żeby wybrać ją ze świadomością, gdzie się kończy.

ETAP PROCESU Cięcie i formowanie Spawanie Cynkowanie Malowanie proszkowe Eksploatacja Etykieta samoprzylepna Nadruk bezpośredni Kod laserowy w powierzchni Znacznik stalowy DPM ● czytelne po etapie● tu zwykle przestaje być czytelne● nie dochodzi do tego etapu

Najczęstsza pułapka nie polega na tym, że kod zostaje zniszczony — tylko na tym, że zostaje przykryty. Kod wygrawerowany w powierzchni przechodzi cynkowanie bez uszczerbku i ginie dopiero pod warstwą proszku, czyli na ostatnim etapie, gdy nikt już tego nie sprawdza.

NASZ WYRÓB / ZNACZNIK W PROCESIE

Tak ten znacznik wygląda w Waszych warunkach

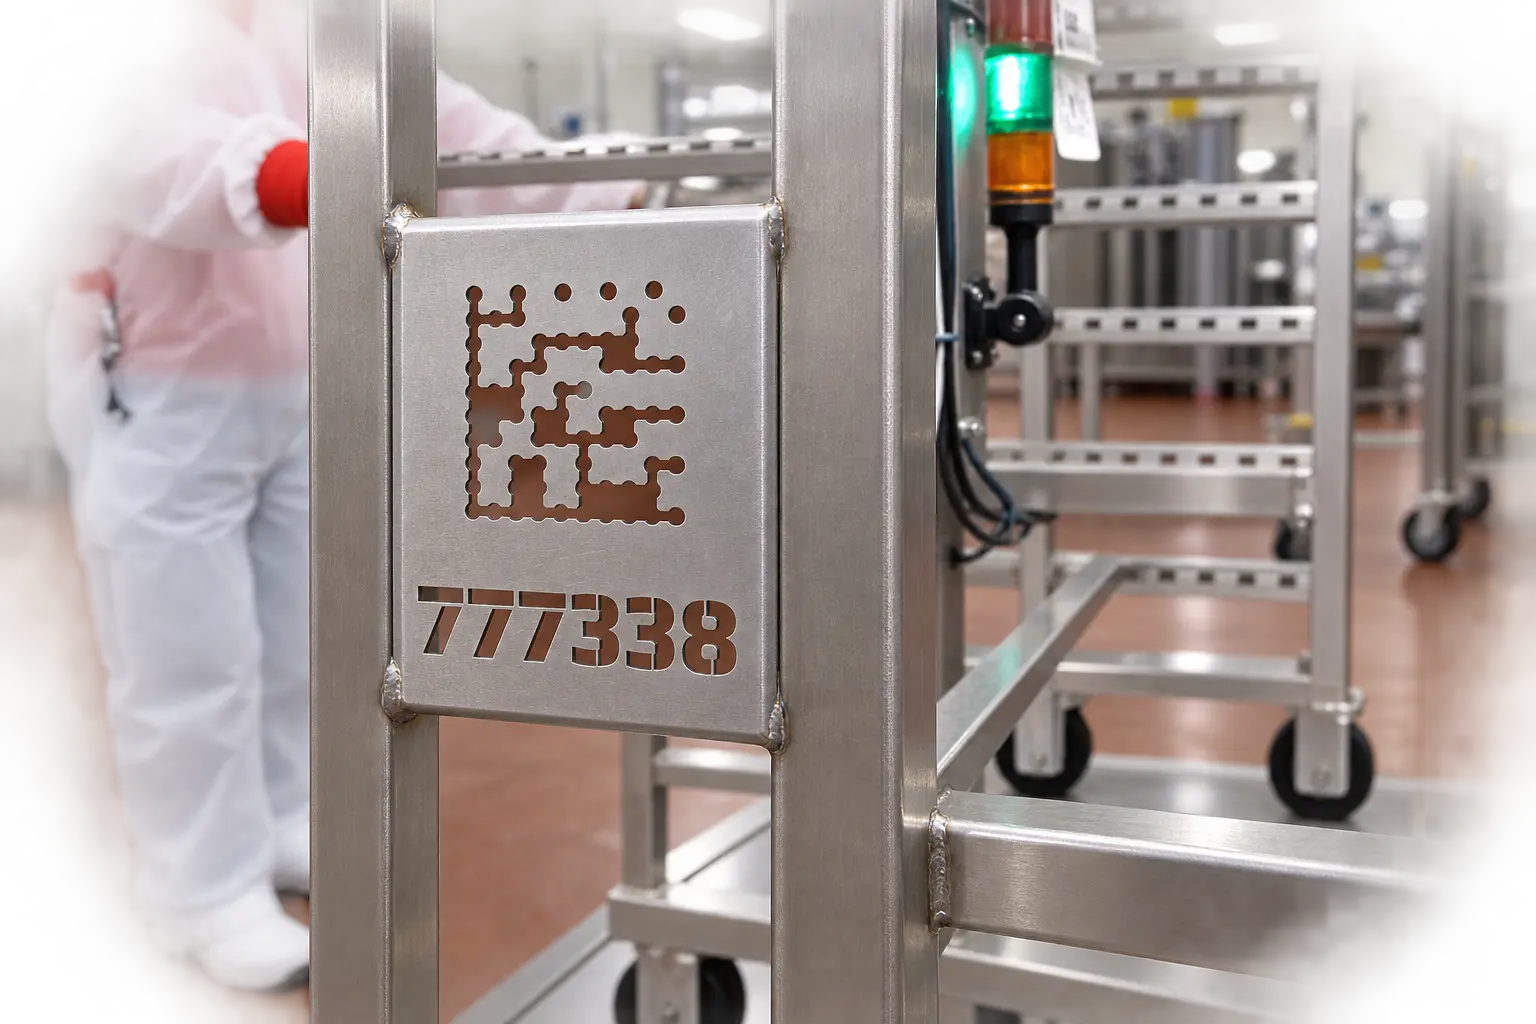
To nie są wizualizacje. Oba zdjęcia pochodzą z realizacji, w których znacznik przechodził dokładnie te etapy, o których mowa wyżej.
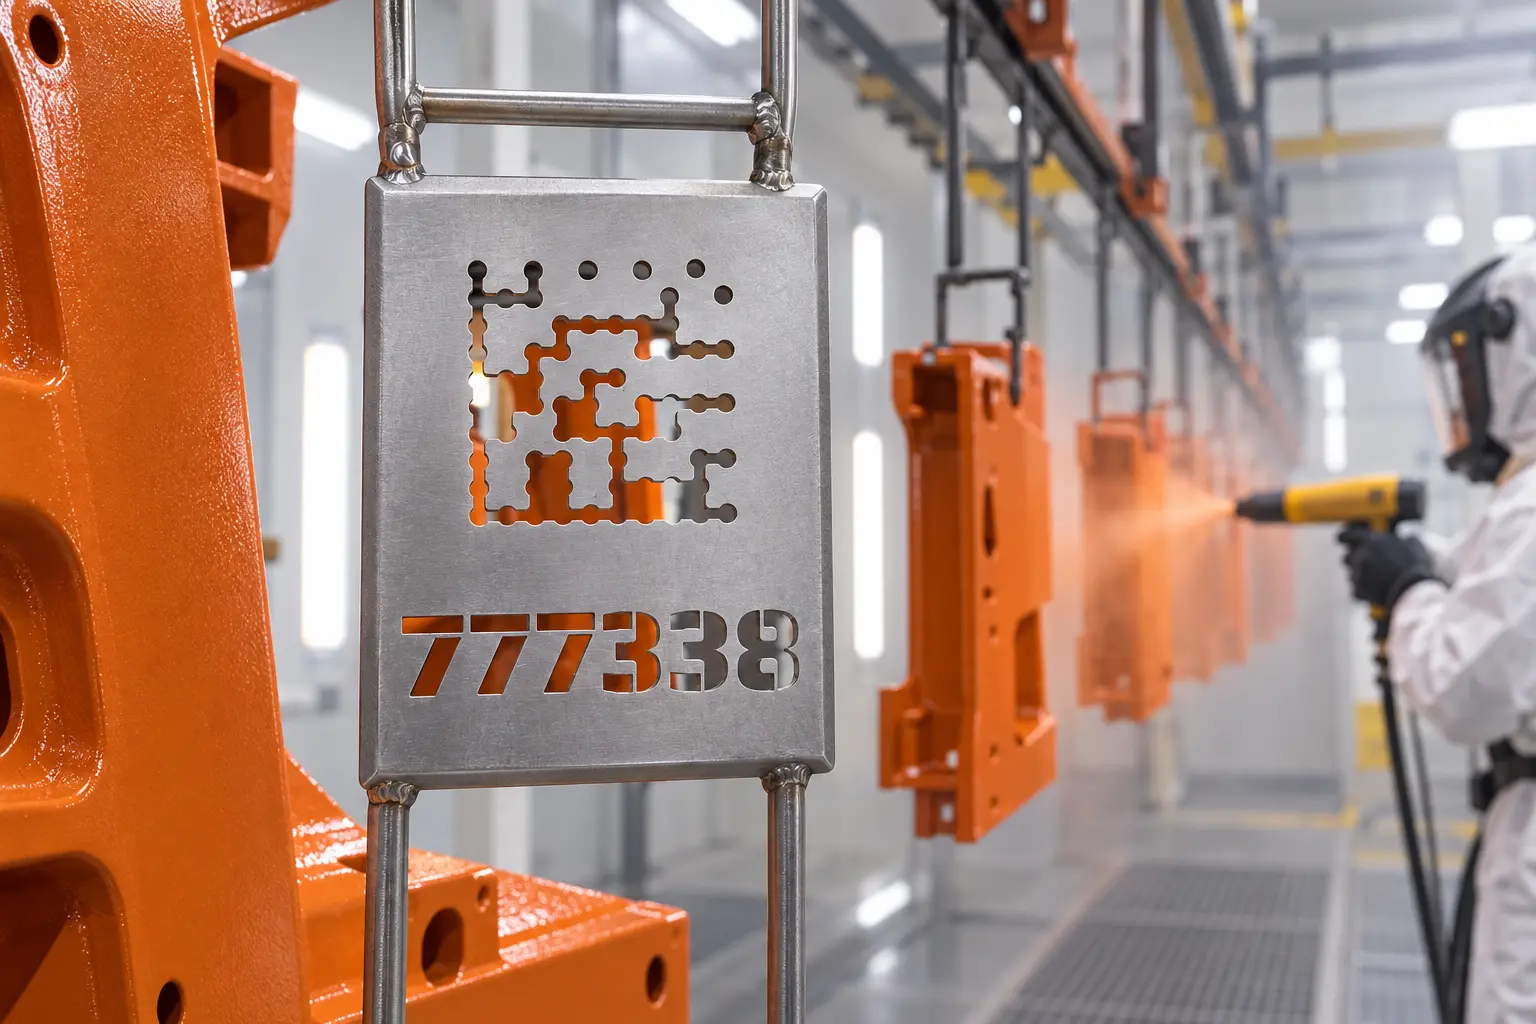
Stalowy znacznik DPM z kodem Data Matrix na otwartym wieszaku lakierniczym, w trakcie procesu lakierowania
Znacznik na wieszaku w lakierni. Powłoka pokrywa powierzchnię, otwory kodu pozostają przelotowe — dlatego po lakierowaniu kod nadal się czyta.
Stalowy znacznik DPM przyspawany do otwartej ramy wózka produkcyjnego
Znacznik przyspawany do ramy wózka. Mocowanie bez ingerencji w powierzchnię wyrobu, trwałe na cały okres użytkowania nośnika.
NOŚNIKI / CZYM ZNAKUJEMY WYROBY STALOWE

Trzy drogi i to, co każda z nich wytrzymuje

NośnikGdzie się sprawdzaCo wytrzymujeGdzie ma granicę
Znacznik stalowy DPM, kod wycięty laserowo na wylotWyroby przechodzące pełną ścieżkę technologiczną, konstrukcje, oprzyrządowanie, nośniki zwrotneObróbkę cieplną, trawienie, cynkowanie, powłoki, mycie, olejeWymaga miejsca na mocowanie i decyzji konstruktora
Znakowanie laserowe bezpośrednio w powierzchniWyroby bez powłoki malarskiej albo znakowane po lakierowaniuMycie, oleje, obróbkę mechaniczną, cynkowanieZnika pod powłoką proszkową; ingeruje w powierzchnię
Etykieta przemysłowaEtap magazynowy i transportowy, wyroby nieprzechodzące obróbkiStandardowy obieg logistycznyKąpiele, temperatura, odtłuszczanie

W praktyce najczęściej sprawdza się układ dwuwarstwowy: znacznik trwały niesie identyfikator wyrobu przez cały proces, a etykieta obsługuje logistykę. Obie prowadzą do tego samego rekordu, więc nikt nie musi wybierać między wygodą a trwałością.

GRANICE / CO ROBIMY, A CZEGO NIE

Mówimy wprost, gdzie kończy się nasz zakres

ROBIMY

Nośnik, test i odczyt

Dobór technologii, wykonanie znaczników, test trwałości na Waszej próbce w Waszym procesie, dobór czytników do warunków hali i integracja odczytu przez nasze middleware.

NIE ROBIMY

Platformy i zgodności

Nie prowadzimy rejestru danych paszportowych, nie liczymy śladu węglowego wyrobu, nie raportujemy zgodności i nie doradzamy prawnie. Treść tej strony to opis stanu prac, a nie opinia prawna.

ROBIMY SAMI

Znaczniki to nasz wyrób

Znaczniki stalowe DPM z kodem wyciętym laserowo projektujemy i wykonujemy u siebie. Nie pośredniczymy w cudzym katalogu, więc geometrię, rozmiar kodu i sposób mocowania dobieramy pod Wasz wyrób.

OD CZEGO ZACZĄĆ / CZTERY KROKI

Weźcie wyrób o najdłuższej ścieżce technologicznej

1Wybór wyrobu testowego

Ten, który przechodzi najwięcej etapów. Jeśli oznaczenie przetrwa jego, przetrwa resztę asortymentu — i nie trzeba badać każdego indeksu osobno.

2Dobór nośnika i miejsca

Technologia, geometria znacznika, rozmiar kodu i sposób mocowania — ustalane razem z Waszym konstruktorem, z uwzględnieniem naprężeń i wymagań odbiorcy.

3Próba przez pełny proces

Próbka idzie Waszą ścieżką: obróbka, spawanie, trawienie, cynkowanie, powłoka. Odczyt sprawdzamy po każdym etapie, bo właśnie w tym tkwi cała informacja.

4Seria i powiązanie z rekordem

Po próbie ustalamy numerację na sztukę, wielkość serii znaczników i to, jak odczyt trafia do rekordu w Waszym systemie albo do paszportu odbiorcy.

FAQ / CZĘSTE PYTANIA

O co pytają najczęściej

Od kiedy cyfrowy paszport produktu obejmie stal?
Według planu prac Komisji Europejskiej akt delegowany dla stali był przewidziany na 2026, a zgodność szacuje się na okolice 2028. Akt nie został jeszcze przyjęty, więc datę traktujemy jako orientacyjną — jedynym twardym terminem w całym harmonogramie pozostaje 18 lutego 2027 dla wybranych typów baterii. Niezależnie od daty warto pamiętać, że stal wchodzi do paszportów innych wyrobów jako komponent, więc wymagania potrafią przyjść od odbiorcy wcześniej niż od przepisu.
Dlaczego akurat przy stali oznaczenie jest trudne?
Bo wyrób stalowy przechodzi etapy, które niszczą większość nośników: obróbkę cieplną, spawanie, trawienie, cynkowanie ogniowe i malowanie proszkowe. Etykieta odpada przy pierwszej kąpieli, nadruk schodzi przy odtłuszczaniu, a kod wypalony laserowo w powierzchni bywa po prostu przykryty powłoką — jest nienaruszony, tylko niewidoczny. Dlatego przy stali pytanie nie brzmi „czym znakować”, tylko „co jeszcze da się odczytać po ostatnim etapie procesu”.
Czy kod wycięty laserowo przetrwa cynkowanie ogniowe?
Znacznik ze stali nierdzewnej z kodem wyciętym na wylot przetrwa, bo nośnikiem informacji jest geometria otworów, a nie warstwa na powierzchni. Powłoka cynkowa pokrywa znacznik, ale nie wypełnia otworów na tyle, żeby zlikwidować kontrast — i to jest cała różnica wobec kodu wygrawerowanego w powierzchni. Mimo to każdą konfigurację sprawdzamy próbą w Waszej wannie i z Waszymi parametrami, bo grubość powłoki potrafi się różnić.
Czy znakowanie wpływa na właściwości wyrobu?
To jest pytanie do Waszych technologów i konstruktorów, i tak je traktujemy. Tam, gdzie ingerencja w powierzchnię wyrobu jest niedopuszczalna — ze względu na naprężenia, korozję szczelinową albo wymagania odbiorcy — stosujemy osobny znacznik mocowany mechanicznie, bez naruszania materiału wyrobu. Decyzja nigdy nie zapada po naszej stronie samodzielnie.
Mamy już numer wytopu na wyrobie. Czy to nie to samo?
To bliski krewny, ale nie to samo. Numer wytopu identyfikuje partię materiału, a paszport wymaga identyfikacji egzemplarza wyrobu i jest czytany maszynowo, nie wzrokiem. Jeśli macie już ustawioną identyfikowalność wytopu, zwykle jest to dobry fundament — brakuje dwóch rzeczy: jednoznacznego identyfikatora na sztuce i nośnika, który przeżyje do końca procesu.
Czy dostarczacie platformę do prowadzenia paszportów?
Nie i mówimy to wprost. Nie prowadzimy rejestru danych paszportowych, nie liczymy śladu węglowego wyrobu, nie raportujemy zgodności i nie doradzamy prawnie. Odpowiadamy za warstwę fizyczną: dobór i wykonanie nośnika, test jego trwałości w Waszym procesie, odczyt na hali i powiązanie identyfikatora z rekordem w Waszym systemie.
Od czego zacząć, jeśli produkujemy w krótkich seriach?
Od jednego wyrobu, który przechodzi najdłuższą ścieżkę technologiczną w Waszym zakładzie. Jeśli oznaczenie przetrwa jego, przetrwa resztę. Krótkie serie zwykle przemawiają za znacznikiem mocowanym mechanicznie zamiast integracji znakowania z linią — mniej ingerencji w proces, szybsze wejście i łatwiej to później rozszerzyć.
DALEJ / POWIĄZANE ROZWIĄZANIA

Zobacz też

Przyślijcie wyrób o najdłuższej ścieżce

Dobór nośnika i próbę przez pełny proces bierzemy na siebie. Odpowiadamy zwykle w ciągu jednego dnia roboczego.

Zapytanie ofertowe

Zapytaj o rozwiązanie

Zdjęcie produktu
Dane kontaktowe
Opisz proces, przygotujemy konkretniejszą odpowiedź

Nic tu nie jest wymagane. Im więcej podasz, tym mniej pytań w odpowiedzi.

Parametry zaawansowane
Zapytanie trafi bezpośrednio do zespołu STORSO AutoID. Pola kontaktowe: wystarczy e-mail lub telefon.